Olegerat stål

Kort introduktion:
Tillsatsmaterial för svetsning av olegerat stål i verkstad och konstruktion.

Kategoribeskrivning:
Hos Laitis omfattar Olegerat stål tillsatsmaterial för svetsning av mjuka, olegerade och konstruktionsstål. Sortimentet är indelat i elektroder, rörtråd, svetstråd och TIG-stavar, vilket täcker flera vanliga svetsmetoder och arbetssätt. Elektroder används för pinnsvetsning, medan svetstråd och rörtråd är aktuella vid gasmetallbågsvetsning med lämplig skyddsgas. TIG-stavar används vid TIG-svetsning där svetsaren behöver styra tillsatsen separat i svetsbadet.

Produkterna i kategorin är relevanta för allmän verkstadstillverkning, stålkonstruktioner, rörarbete, montage och reparationssvetsning. Det finns alternativ för både manuellt arbete samt mekaniserade och automatiserade svetsapplikationer. Vid val av tillsatsmaterial är det viktigt att utgå från svetsmetod, grundmaterial, fogutformning och svetsläge. För trådprocesser behöver även den avsedda skyddsgasen stämma med produktens rekommendation. Krav på exempelvis bågstabilitet, slaggavskiljning, sprutnivå, produktivitet och svetsförbandets mekaniska egenskaper kan skilja mellan olika utföranden. Rätt tillsatsmaterial bidrar därmed till en kontrollerad svetsprocess och en fog anpassad för den aktuella arbetsuppgiften.

Användningsområden:
• Allmän verkstadstillverkning och svetsning av konstruktionsstål.
• Stålkonstruktioner, montage och reparationsarbeten.
• Rörsvetsning samt rot-, fyllnads- och toppsvetsar.

Typiska egenskaper:
• Elektroder, rörtråd, svetstråd och TIG-stavar för olika svetsmetoder.
• Alternativ för manuella, mekaniserade och automatiserade svetsarbeten.
• Utföranden med skilda svets- och hanteringsegenskaper beroende på arbetsuppgift.

Vanliga användare:
• Svetsare inom verkstad och tillverkning.
• Rörsvetsare och montörer inom stål- och konstruktionsarbete.
• Yrkesverksamma inom stålkonstruktion, maskinteknik och skeppsbyggnad.

Relaterade produktområden:
• Låglegerat stål.
• Rostfritt stål, Höglegerat stål.
• Svetspulver, UP-tråd.

34 Produkter

Sortering:

Filtrera

Lagerlagda produkter (20 av 34)

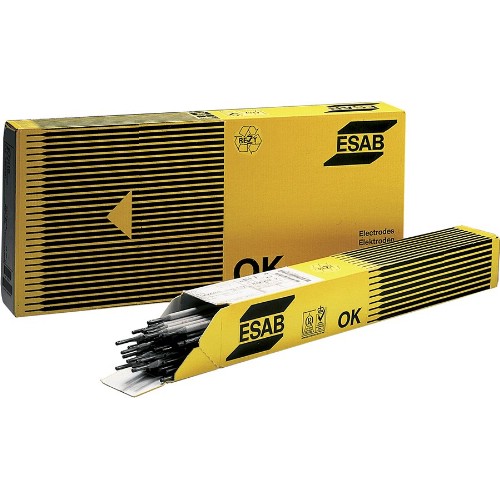
Elektrod ESAB OK 53.16 SPEZIAL Typ Basisk

OK 53.16 är en basisk, dubbelhöljd allströmselektrod som är särskilt utvecklad för kälsvetsning i stigande vertikalläge med små a-mått. Elektroden kombinerar goda mekaniska egenskaper med stabila svetsresultat och hög användarvänlighet.

Elektroden avsätter ett basiskt svetsgods och erbjuder, jämfört med många andra basiska elektroder, en lugn och stabil ljusbåge. Den ger mycket små sprutförluster, är lätt att avlägsna slagg från och skapar en jämn, fin svets i samtliga svetslägen utom vertikalt nedåt.

  • Basisk, dubbelhöljd allströmselektrod
  • Särskilt lämpad för kälsvetsar i stigande vertikalläge med små a-mått
  • Lugn och stabil ljusbåge för effektiv och kontrollerad svetsning
  • Mycket låga sprutförluster och god släppning av slagg
  • Ger ett jämnt, estetiskt och tillförlitligt svetsresultat
  • Utvecklad för strömkällor med låg tomgångsspänning (OCV)

OK 53.16 rekommenderas för olegerade och mikrolegerade kol-manganstål samt för ordinära fartygsstål i kvaliteterna A, D och E. Elektroden är ett pålitligt val för verksamheter med höga krav på kvalitet, flexibilitet och långsiktig svetsprestanda.

Utbyte:
105 %

Strömart:
DC+, AC, tomgångsspänning (OCV) 50 V

Exempel på motsvarande tillsatsmaterial:

  • TIG: OK Tigrod 12.64
  • MAG: OK Autrod 12.50, 12.51, 12.64
  • Rörtråd: OK Tubrod 15.14, PZ6113

Elektrodklass:

  • SFA/AWS A5.1: E7016
  • EN ISO 2560-A: E 38 2 B 32 H10

Typiska värden för helsvetsgods

Kemisk sammansättning:

  • C: < 0,1 %
  • Si: 0,30 %
  • Mn: 0,70–1,20 %

Mekaniska värden:

  • Sträckgräns (Rp0,2): 420 MPa
  • Brottgräns (Rm): 530 MPa
  • Förlängning (A5): 28 %

Slagseghet, KV:

  • -20 °C: 47 J
  • -30 °C: 27 J

Godkännanden och certifieringar:

  • ABS: 3H10, 3Y
  • BV: 3, 3YHH
  • DB: 10.039.29
  • DNV: 3YH10
  • GL: 3YH10
  • LR: 3YH15
  • VdTÜV: 02762
  • CE: EN 13479


Rörtråd ESAB Coreweld 46LS Typ Metallpulverfylld

Metallpulverfylld rörtråd som ger minimalt med kiselöar och därmed reducerar behovet av efterbehandling. Jämfört med solid MAG-tråd möjliggör produkten väsentligt högre svetshastighet, hög och jämn svetskvalitet samt lägre rökemissioner än jämförbara produkter.

Rörtråden ger stabila och effektiva svetsprocesser även vid låga strömstyrkor. Spraybåge kan uppnås redan vid 160 A, vilket bidrar till minskade svetsdeformationer och förbättrad kontroll. Som jämförelse uppnås spraybåge med solidtråd normalt vid cirka 200 A för tråddiameter 1,0 mm och 230 A för 1,2 mm.

  • Minimalt med kiselöar för reducerad efterbehandling
  • Väsentligt högre svetshastighet jämfört med solid MAG-tråd
  • Hög och konsekvent svetskvalitet
  • Lägre rökemissioner än jämförbara produkter
  • Spraybåge från 160 A för mindre svetsdeformationer
  • Effektiv, stabil och pålitlig svetsning

Skyddsgas:
Ar/20 % CO2 (M21)

Strömart:
DC+

Elektrodklass:
SFA/AWS A5.18: E70C-6M H4
EN 758: T 46 4 M M 2 H5

Typiska värden på helsvetsgods

Kemisk sammansättning, %:
C: 0,05
Si: 0,4–0,8
Mn: 1,1–1,6
Ni: 0,5

Mekaniska värden:

  • Sträckgräns: 475 MPa
  • Brottgräns: 550 MPa
  • Förlängning: 30 %

Slagseghet, KV:

  • Provningstemperatur: –40 °C
  • Slagseghetsvärde: 90 J

Godkännanden och certifieringar:

  • ABS: 4Y40M H5 (Ar/20 % CO2)
  • BV: 4Y40 H5 (Ar/20 % CO2)
  • CE: EN 13479
  • DB: 42.039.38 (Ar/20 % CO2)
  • DNV: IV Y40MS(H5) (Ar/20 % CO2)
  • GL: 4Y40H5S (Ar/20 % CO2)
  • VdTÜV: 12152 (Ar/20 % CO2)

Samtliga godkännanden avser tråddiameter 1,2 mm, med undantag för CE-godkännandet.

Klimatdata
   

Beställningsvaror (14 av 34)