Tillsatsmaterial

180 Produkter

Sortering:

Filtrera

Lagerlagda produkter (58 av 180)

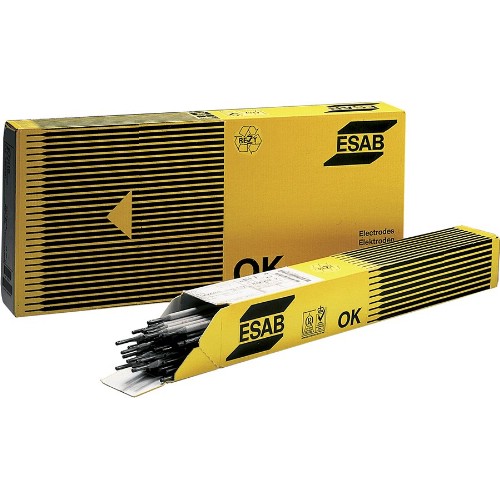
Elektrod ESAB OK 53.16 SPEZIAL Typ Basisk

OK 53.16 är en basisk, dubbelhöljd allströmselektrod som är särskilt utvecklad för kälsvetsning i stigande vertikalläge med små a-mått. Elektroden kombinerar goda mekaniska egenskaper med stabila svetsresultat och hög användarvänlighet.

Elektroden avsätter ett basiskt svetsgods och erbjuder, jämfört med många andra basiska elektroder, en lugn och stabil ljusbåge. Den ger mycket små sprutförluster, är lätt att avlägsna slagg från och skapar en jämn, fin svets i samtliga svetslägen utom vertikalt nedåt.

  • Basisk, dubbelhöljd allströmselektrod
  • Särskilt lämpad för kälsvetsar i stigande vertikalläge med små a-mått
  • Lugn och stabil ljusbåge för effektiv och kontrollerad svetsning
  • Mycket låga sprutförluster och god släppning av slagg
  • Ger ett jämnt, estetiskt och tillförlitligt svetsresultat
  • Utvecklad för strömkällor med låg tomgångsspänning (OCV)

OK 53.16 rekommenderas för olegerade och mikrolegerade kol-manganstål samt för ordinära fartygsstål i kvaliteterna A, D och E. Elektroden är ett pålitligt val för verksamheter med höga krav på kvalitet, flexibilitet och långsiktig svetsprestanda.

Utbyte:
105 %

Strömart:
DC+, AC, tomgångsspänning (OCV) 50 V

Exempel på motsvarande tillsatsmaterial:

  • TIG: OK Tigrod 12.64
  • MAG: OK Autrod 12.50, 12.51, 12.64
  • Rörtråd: OK Tubrod 15.14, PZ6113

Elektrodklass:

  • SFA/AWS A5.1: E7016
  • EN ISO 2560-A: E 38 2 B 32 H10

Typiska värden för helsvetsgods

Kemisk sammansättning:

  • C: < 0,1 %
  • Si: 0,30 %
  • Mn: 0,70–1,20 %

Mekaniska värden:

  • Sträckgräns (Rp0,2): 420 MPa
  • Brottgräns (Rm): 530 MPa
  • Förlängning (A5): 28 %

Slagseghet, KV:

  • -20 °C: 47 J
  • -30 °C: 27 J

Godkännanden och certifieringar:

  • ABS: 3H10, 3Y
  • BV: 3, 3YHH
  • DB: 10.039.29
  • DNV: 3YH10
  • GL: 3YH10
  • LR: 3YH15
  • VdTÜV: 02762
  • CE: EN 13479


Elektrod ESAB OK 68.82 Typ Rutilsur

OK 68.82 är en höglegerad universalelektrod utvecklad för krävande svetsapplikationer. Elektroden är särskilt lämpad för skarvsvetsning av svårsvetsade och olikartade stål, påsvetsning av glidytor samt som buffertlager vid hårdpåsvetsning.

Svetsgodset utmärks av hög hållfasthet, mycket god spricksäkerhet och hög slitstyrka. Tack vare sin höga legeringshalt erbjuder elektroden pålitliga och effektiva svetsresultat i både höglegerade och låglegerade stål, även vid sammanfogning av vitt skilda stålsorter.

  • Hög hållfasthet, spricksäkerhet och slitstyrka
  • Tål både utspädning och upplegering
  • Ger höghållfasta svetsförband i höglegerade och låglegerade stål
  • Lämplig för svetsning av olikartade och svårsvetsade stål
  • Hög kromhalt ger låg friktionskoefficient och god skalningsbeständighet upp till 1 150 °C
  • Höglegerad kärntråd bidrar till utmärkta svets- och hanteringsegenskaper

Vid många applikationer kan svetsning vid förhöjd arbetstemperatur undvikas. För stål med hög kolekvivalent rekommenderas dock förvärmning till cirka 150–200 °C för att säkerställa ett tryggt och långsiktigt resultat.

OK 68.82 är ett professionellt och mångsidigt val för svåra svetsfall inom såväl vanliga som mer svårsvetsade ståltyper. Typiska användningsområden är bland annat valsar, smidesverktyg, varmformningsverktyg, stansdynor för plast och andra komponenter med höga krav på hållfasthet, slitstyrka och driftsäkerhet.

Utbyte
105 %

Strömart
DC+, AC, tomgångsspänning (OCV): 55 V

Exempel på motsvarande tillsatsmaterial

  • TIG: OK Tigrod 16.75
  • MAG: OK Autrod 16.75

Elektrodklass

  • SFA/AWS A5.4: E312-17
  • EN 1600: E 29 9 R 1 2
  • Werkstoff Nr.: 1.4337
  • EN 14700: E Fe11

Typiska värden för helsvetsgods

Kemisk sammansättning, %
C: 0,1   Si: 1,0   Mn: 0,8   Cr: 29,0   Ni: 10,0

Mekaniska värden

  • Sträckgräns (Rp0,2): 500 MPa
  • Brottgräns (Rm): 750 MPa
  • Förlängning (A5): 23 %
  • Slagseghet (KV) vid +20 °C: 40 J
  • Ferrithalt: 40–45 %

Godkännande

  • Sepros: UNA 054403


Rörtråd ESAB Coreweld 46LS Typ Metallpulverfylld

Metallpulverfylld rörtråd som ger minimalt med kiselöar och därmed reducerar behovet av efterbehandling. Jämfört med solid MAG-tråd möjliggör produkten väsentligt högre svetshastighet, hög och jämn svetskvalitet samt lägre rökemissioner än jämförbara produkter.

Rörtråden ger stabila och effektiva svetsprocesser även vid låga strömstyrkor. Spraybåge kan uppnås redan vid 160 A, vilket bidrar till minskade svetsdeformationer och förbättrad kontroll. Som jämförelse uppnås spraybåge med solidtråd normalt vid cirka 200 A för tråddiameter 1,0 mm och 230 A för 1,2 mm.

  • Minimalt med kiselöar för reducerad efterbehandling
  • Väsentligt högre svetshastighet jämfört med solid MAG-tråd
  • Hög och konsekvent svetskvalitet
  • Lägre rökemissioner än jämförbara produkter
  • Spraybåge från 160 A för mindre svetsdeformationer
  • Effektiv, stabil och pålitlig svetsning

Skyddsgas:
Ar/20 % CO2 (M21)

Strömart:
DC+

Elektrodklass:
SFA/AWS A5.18: E70C-6M H4
EN 758: T 46 4 M M 2 H5

Typiska värden på helsvetsgods

Kemisk sammansättning, %:
C: 0,05
Si: 0,4–0,8
Mn: 1,1–1,6
Ni: 0,5

Mekaniska värden:

  • Sträckgräns: 475 MPa
  • Brottgräns: 550 MPa
  • Förlängning: 30 %

Slagseghet, KV:

  • Provningstemperatur: –40 °C
  • Slagseghetsvärde: 90 J

Godkännanden och certifieringar:

  • ABS: 4Y40M H5 (Ar/20 % CO2)
  • BV: 4Y40 H5 (Ar/20 % CO2)
  • CE: EN 13479
  • DB: 42.039.38 (Ar/20 % CO2)
  • DNV: IV Y40MS(H5) (Ar/20 % CO2)
  • GL: 4Y40H5S (Ar/20 % CO2)
  • VdTÜV: 12152 (Ar/20 % CO2)

Samtliga godkännanden avser tråddiameter 1,2 mm, med undantag för CE-godkännandet.

Klimatdata